소개
일반 스퍼터로는 깊은 측벽의 시드가 끊기는 10:1 이상 고종횡비 비아에서, 입구의 스퍼터 시드를 PDA 벽면을 따라 전해 성장으로 이어 붙이는 공정 설계를 정리한 기술 자료다.
인사이트 다운로드
요약
스퍼터는 시선 방향 증착이라 비아가 깊어지면 측벽 아래쪽에 미피복부가 남아 전류 경로가 끊긴다. 벽면에 PDA 계면을 먼저 만들고 입구의 부분 스퍼터 시드를 출발 전극으로 삼아 끝단에서 금속을 키우면, 새 금속이 다음 끝단이 되며 미피복 구간을 잇는다.
결론
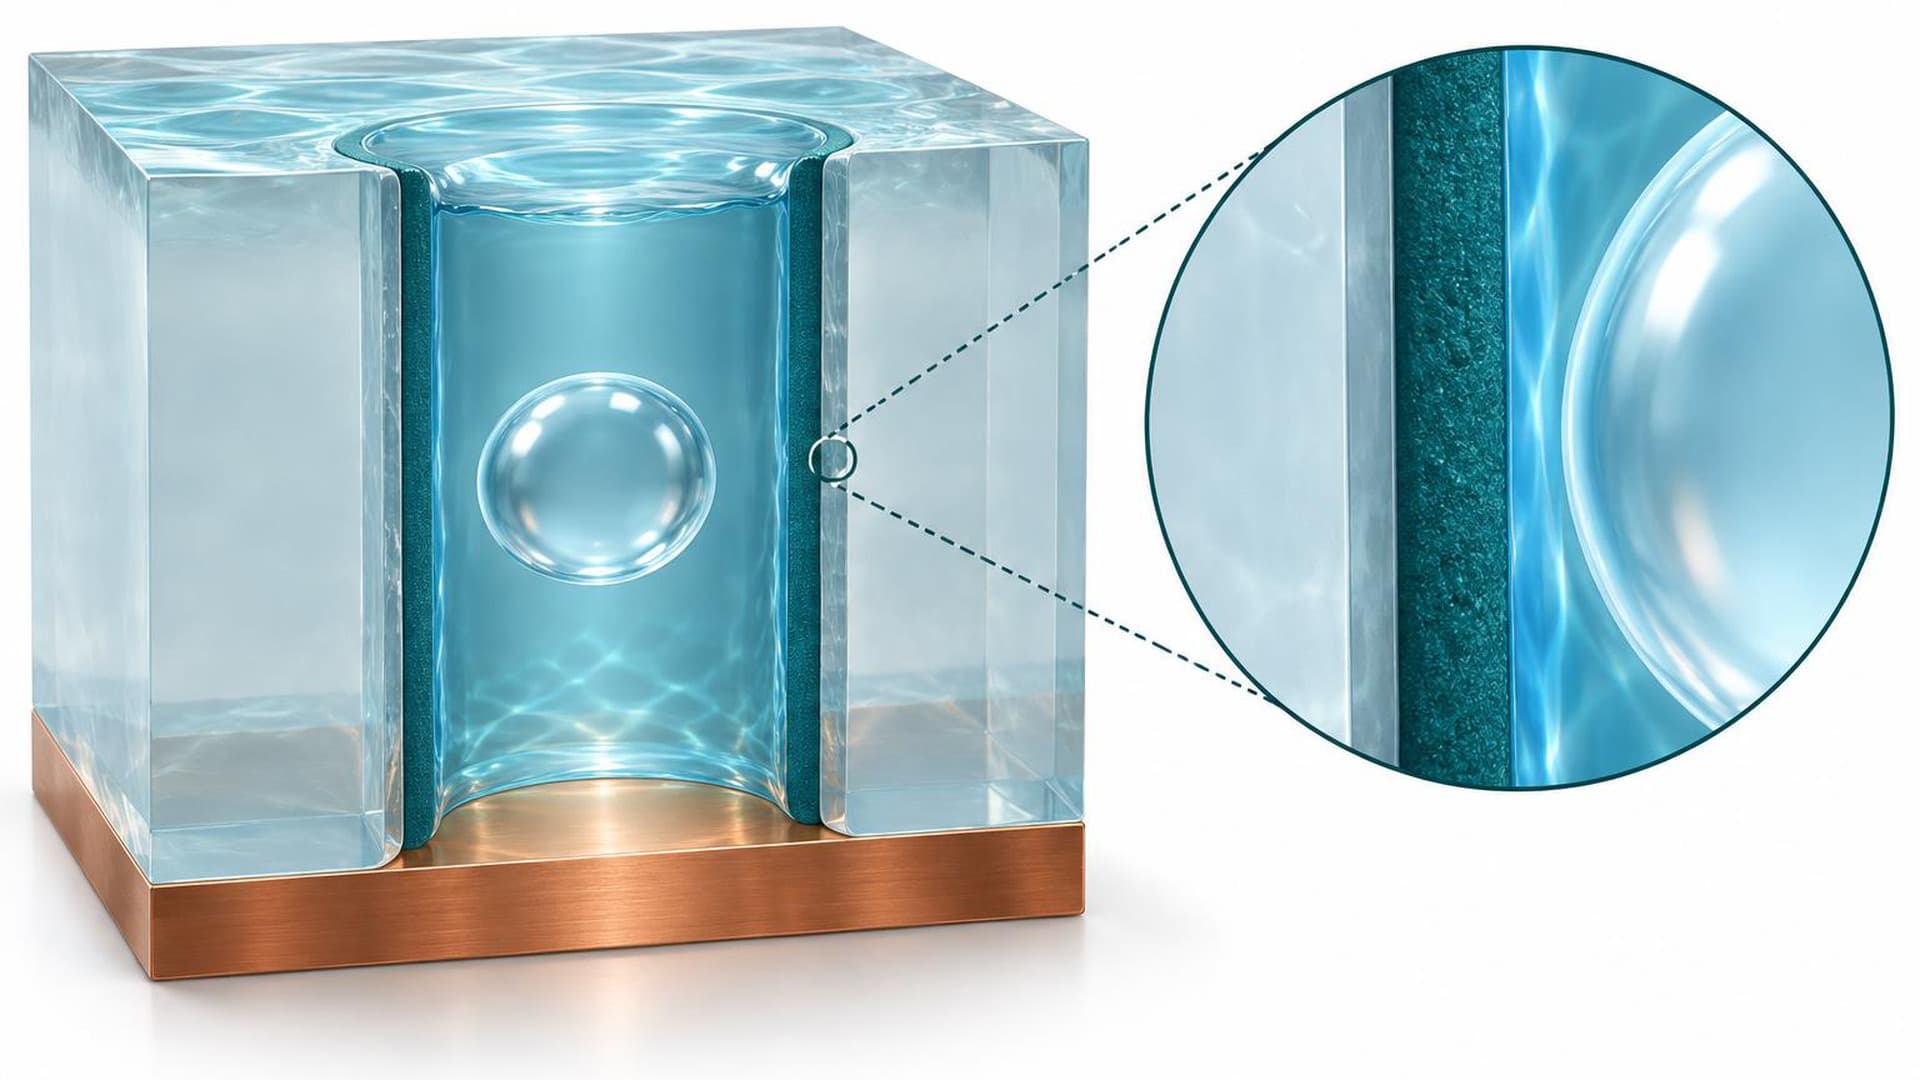
스퍼터는 비아 도금의 검증된 출발점이다. 금속 시드를 만들고 외부 전류를 공급해 구리 전해도금으로 이어지는 경로가 이미 양산 공정에 자리 잡고 있다. 원본은 일반 스퍼터의 대표 적용 범위를 종횡비 약 6:1로 들고, 실제 범위는 비아 형상과 장비, 증착 조건에 따라 달라진다고 밝힌다. 10:1 이상에서는 시선 방향 증착의 한계가 커진다. 깊은 측벽은 입사각이 낮고 입구에 가려져 미피복부가 남고, 이 구간이 전류 경로를 끊는다. 핵심 병목은 막 두께보다 비아 전체를 잇는 금속막의 연속성이다. 쿨스의 공정은 세 단계다. 먼저 비아 벽면 전체에 PDA 계면을 형성해 깊은 벽면까지 금속이 붙을 자리를 준비한다. 다음으로 기존 장비로 부분 스퍼터를 해 입구 쪽 시드를 확보한다. 마지막으로 이 시드를 전극 삼아 전해도금하면 연결된 금속 끝단에서 환원과 성장이 일어나고, 새로 자란 금속이 다음 성장 끝단이 되어 PDA 계면을 따라 벽면에 붙은 채 미피복 영역으로 나아간다. 끝단의 성장과 계면의 접착을 함께 설계하는 것이 요점이다. 시드 배치는 두 가지다. 단면 스퍼터는 한쪽 입구의 시드 끝단이 이동하면서 깊은 벽면을 잇는다. 양면 스퍼터는 상·하부 시드를 같은 음극 전위로 급전해 양쪽에서 중앙 미피복부로 성장시킨다. 이 단계의 목표는 중앙 금속막 연결이며, 비아 충전은 별도 도금 단계에서 한다. 원리는 성장한 금속이 다음 전극이 되는 SPEA 개념을 스퍼터 공정에 맞춘 것으로, 출발 전극을 부분 스퍼터 시드로, 성장 경로를 PDA 벽면으로 정했다. 시드가 연결된 뒤에는 기존 도금 공정으로 목표 두께와 충전을 형성하므로, 기존 스퍼터 공정 자산을 그대로 쓰면서 대응할 수 있는 종횡비를 넓힌다.
주제
- 도금
- 유리기판